هسائو هسائو هسائو هسائو هسائو
هسائو هسائو هسائو هسائو
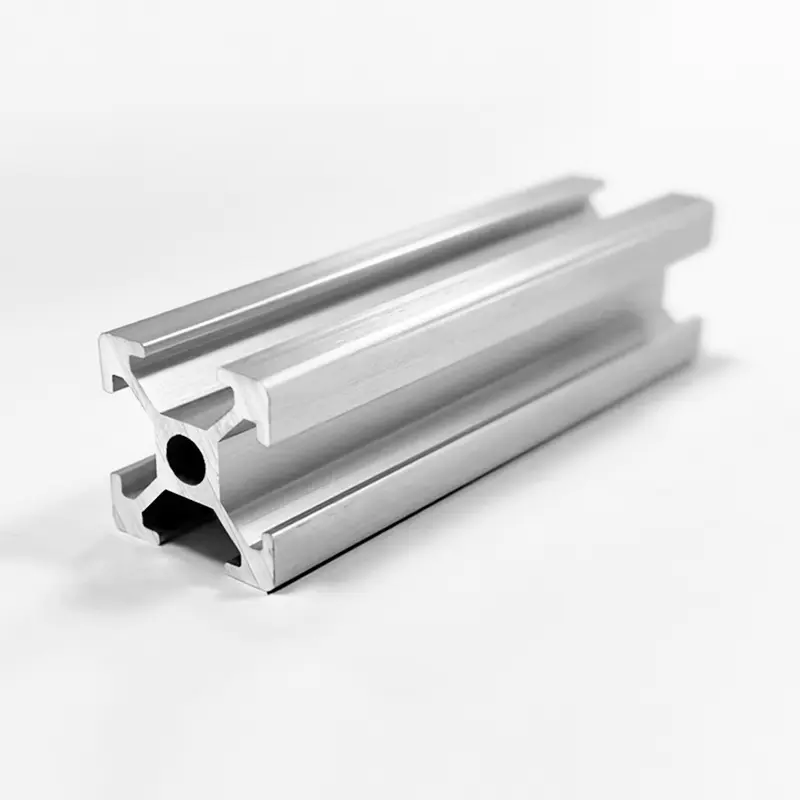
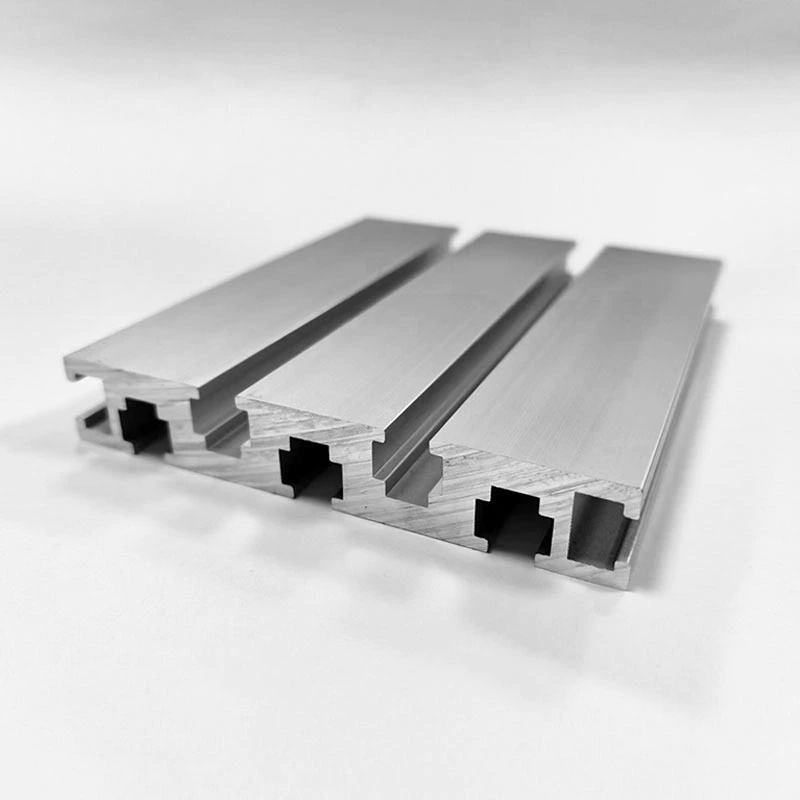
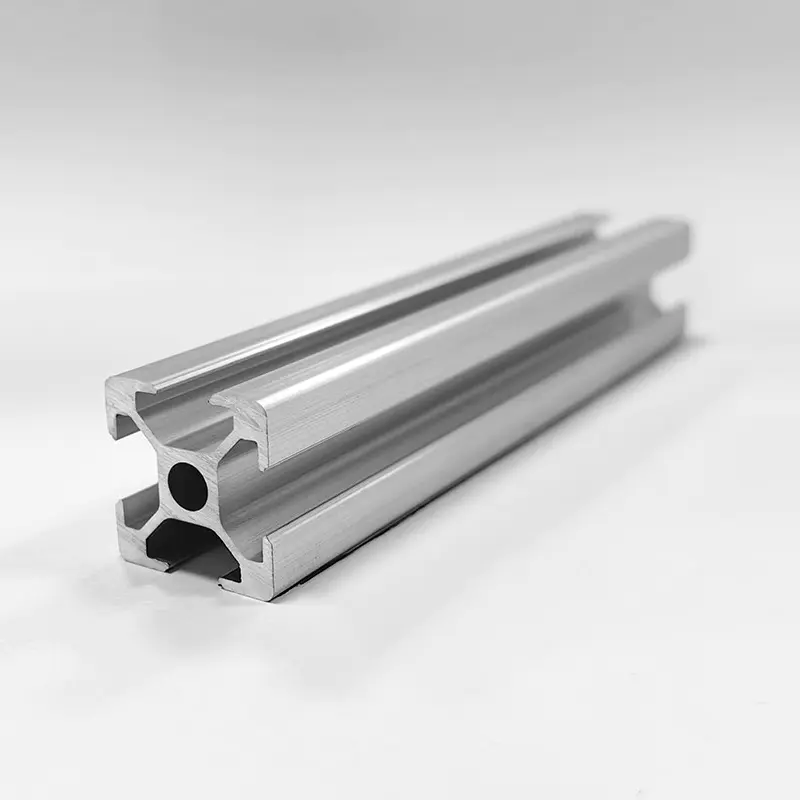
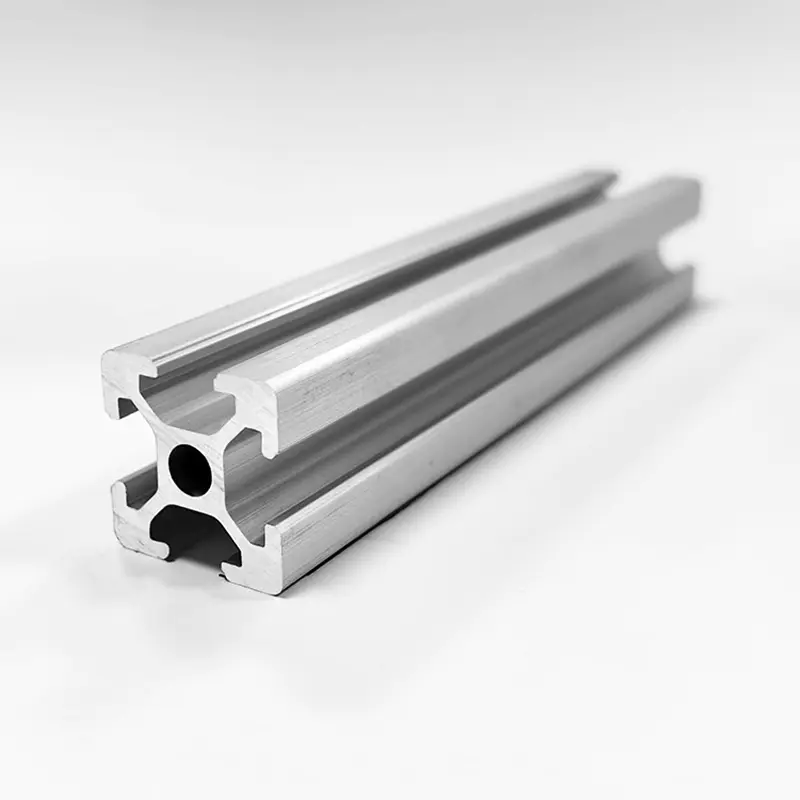
پروفیل های اکستروژن آلومینیوم به اجزای اساسی در مهندسی مدرن، ساخت و ساز، خودرو، انرژی های تجدیدپذیر و اتوماسیون صنعتی تبدیل شده اند. فرآیند اکستروژن شامل اجباری بیلت های آلیاژ آلومینیوم گرم شده از طریق قالب فولادی شکل تحت فشار شدید هیدرولیک است. این فرآیند پروفیل های طول پیوسته با مقطع پیچیده و ثابتی را ایجاد می کند که ویژگی های سبک وزن را با دوام ساختاری ترکیب می کند.
برای خریداران بین المللی، مهندسین سازه و سازندگان تجهیزات اصلی، انتخاب پروفیل اکستروژن آلومینیومی صحیح مستلزم ارزیابی چندین فاکتور حیاتی است. خواص مواد توسط ترکیب آلیاژ، حالت عملیات حرارتی، هندسه مقطع، و روش های تکمیل سطح دیکته می شود. انتخاب نامناسب درجه یا درجه حرارت آلیاژ می تواند منجر به خرابی مکانیکی زودرس، تخریب زیبایی شناختی، هزینه های تولید بالاتر یا چالش های غیرضروری در مونتاژ شود.
این راهنمای فنی جامع، تجزیه و تحلیل مقایسه ای عمیق از آلیاژهای آلومینیومی اولیه معماری و ساختاری، به طور خاص بر روی 6061، 6063، و 6005A ارائه می دهد. این ترکیبات شیمیایی، استحکام مکانیکی، حالتهای حرارتی، عملکرد تصفیه سطح و تحملهای طراحی را تجزیه میکند تا به تیمهای تدارکات و مهندسان کمک کند تا پروفایل اکستروژن بهینه را برای نیازهای کاربردی خاص خود انتخاب کنند.
عملکرد پروفیل اکستروژن آلومینیومی ریشه در ترکیب شیمیایی آن دارد. پروفیل های اکسترود شده استاندارد عمدتاً متعلق به آلیاژهای آلومینیوم سری 6xxx هستند که دارای منیزیم و سیلیکون به عنوان عناصر آلیاژی اصلی آنها هستند. این عناصر سیلیسید منیزیم (Mg2Si) را تشکیل می دهند، ترکیبی که آلیاژ را قابل عملیات حرارتی می کند و به سخت شدن رسوب پاسخ می دهد.
تعادل دقیق منیزیم، سیلیکون، مس، کروم و آهن، رفتار پردازش، سرعت اکستروژن، شکلپذیری و استحکام پس از پیری هر گرید آلیاژ را مشخص میکند.
| درجه آلیاژ | سیلیکون (Si) | آهن (آهن) | مس (مس) | منگنز (Mn) | منیزیم (Mg) | کروم (کروم) | روی (روی) | تیتانیوم (Ti) | آلومینیوم (Al) |
|---|---|---|---|---|---|---|---|---|---|
| 6061 | 0.40 - 0.80٪ | حداکثر 0.70٪ | 0.15 - 0.40٪ | حداکثر 0.15٪ | 0.80 - 1.20٪ | 0.04 - 0.35٪ | حداکثر 0.25٪ | حداکثر 0.15٪ | تعادل |
| 6063 | 0.20 - 0.60٪ | حداکثر 0.35٪ | حداکثر 0.10٪ | حداکثر 0.10٪ | 0.45 - 0.90٪ | حداکثر 0.10٪ | حداکثر 0.10٪ | حداکثر 0.10٪ | تعادل |
| 6005A | 0.50 - 0.90٪ | حداکثر 0.35٪ | حداکثر 0.30٪ | 0.09 - 0.50٪ | 0.40 - 0.70٪ | 0.10 - 0.30٪ | حداکثر 0.20٪ | حداکثر 0.10٪ | تعادل |
مهندسان باید آلیاژهای آلومینیوم را بر اساس معیارهای بار مکانیکی خاص مانند استحکام تسلیم تحت کشش، مقاومت کششی نهایی، ازدیاد طول و سختی سطح انتخاب کنند.
رفتار مکانیکی بسته به ترکیب آلیاژ و فرآیند عملیات حرارتی اعمال شده به طور قابل توجهی متفاوت است.
| پارامتر ویژگی | 6063-T5 | 6063-T6 | 6061-T6 | 6005A-T6 | فولاد سازه (مرجع) |
|---|---|---|---|---|---|
| مقاومت کششی نهایی (MPa) | 150 - 185 | 205 - 245 | 290 - 310 | 260 - 280 | 400 - 550 |
| قدرت تسلیم (0.2% افست، مگاپاسکال) | 110 - 130 | 170 - 210 | 240 - 276 | 215 - 240 | 250 - 350 |
| کشیدگی در زمان شکست (%) | 8 - 12 | 10-14 | 8 - 12 | 8 - 10 | 20 - 25 |
| سختی برینل (HBW) | 60 - 65 | 73 - 80 | 95 - 100 | 85 - 90 | 120 - 160 |
| حد خستگی (MPa) | 60 | 69 | 96 | 85 | 180 |
| مدول الاستیسیته (GPa) | 68.9 | 68.9 | 68.9 | 69.5 | 200 |
| چگالی (g/cm3) | 2.70 | 2.70 | 2.70 | 2.71 | 7.85 |
پروفیل های اکستروژن آلومینیوم بخش قابل توجهی از استحکام نهایی خود را از سخت شدن بارش به دست می آورند که به عنوان پیری مصنوعی نیز شناخته می شود. هنگام خواندن نقشه های مهندسی و سفارش اکستروژن های خام، درک نامگذاری های دما بسیار مهم است.
| حالت مزاج | فرآیند خاموش کردن | پیری مصنوعی | سطح قدرت | ثبات ابعادی | عملکرد خمش سرد |
|---|---|---|---|---|---|
| T4 | آب سریع / فن | هیچ (عصر طبیعی) | متوسط | متوسط | عالی |
| T5 | هوای اجباری / مه | بله (فر استاندارد) | متوسط-بالا | عالی | منصفانه |
| T6 | کوئنچ آب شدید | بله (فر بلند شده) | حداکثر | خوب تا منصفانه | محدود |
پروفیل های آلومینیومی اکسترود شده به طور طبیعی یک لایه نازک اکسید آلومینیوم غیرفعال (ضخامت 5 تا 10 نانومتر) را هنگامی که در معرض اکسیژن قرار می گیرند، ایجاد می کنند. با این حال، محیط های صنعتی، دریایی، معماری و تزئینی نیاز به درمان های سطحی مهندسی شده برای افزایش مقاومت در برابر خوردگی، مقاومت در برابر سایش، یکنواختی رنگ و عایق الکتریکی دارند.
آندایزینگ یک فرآیند تبدیل الکتروشیمیایی است که پوشش اکسید آلومینیوم طبیعی را به یک لایه آندی متخلخل، سخت و یکپارچه ضخیم می کند. پروفیل به عنوان آند در حمام الکترولیت اسید سولفوریک غوطه ور می شود در حالی که جریان الکتریکی مستقیم اعمال می شود.
پوشش پودری شامل پاشیدن پودر پلیمری خشک ترموست با بار الکترواستاتیکی بر روی یک پروفیل اکستروژن آلومینیومی کاملاً پیش تصفیه شده است. سپس پروفیل در فر پخت با دمای 180 تا 200 درجه سانتیگراد پخته می شود و پودر را ذوب کرده و به صورت یک لایه محافظ پیوسته به هم متصل می کند.
الکتروفورز ترکیبی از آنودایز کردن با یک پوشش ثانویه رزین محلول در آب است. پس از آنودایز استاندارد، پروفیل مرطوب در یک مخزن پوشش اکریلیک یا اپوکسی تحت جریان الکتریکی مستقیم غوطه ور می شود، که یک لایه پلیمری یکنواخت را در داخل و روی منافذ آندی قبل از پخت حرارتی رسوب می دهد.
سیستمهای رنگ مایع PVDF که معمولاً با نامهای تجاری مانند Kynar 500 یا Hylar 5000 شناخته میشوند، از فناوری رزین فلوروپلیمر ترکیب شده با رنگدانههای سرامیکی بادوام استفاده میکنند. پوششهای PVDF که بهعنوان یک سیستم چند لایه (پرایمر، پوشش رنگی و پوشش رویی شفاف اختیاری) به کار میروند، مقاومت بالایی در برابر تخریب اتمسفر دارند.
| روش درمان | ضخامت معمولی | مقاومت در برابر خوردگی (تست اسپری نمک) | UV و ثبات رنگ | خراش و سختی | اولویت آلیاژ اولیه |
|---|---|---|---|---|---|
| آنودایز را پاک کنید | 10-25 میکرون | عالی (1,000 hours) | برجسته | خیلی زیاد (8-9 مه) | 6063 (بهترین وضوح) |
| پوشش پودری | 60 - 120 میکرون | خیلی خوب (1000 - 3000 ساعت) | خوب تا برجسته | متوسط to High | 6063, 6061, 6005A |
| الکتروفورز | 15-25 میکرون | برتر (2000 ساعت) | عالی | بالا (3H - 4H) | 6063 |
| پوشش PVDF | 30-45 میکرون | استثنایی (4000 ساعت) | حداکثر / Unmatched | متوسط | 6063, 6061, 6005A |
طراحی یک پروفیل اکستروژن آلومینیومی کارآمد مستلزم درک هندسه پروفیل، توزیع ضخامت دیوار، تعادل وزن متقارن و تحملهای تولید است. طراحی مناسب باعث کاهش سایش قالب، جلوگیری از اعوجاج جریان مواد و به حداقل رساندن هزینه های تولید می شود.
تولید بینالمللی اکستروژنهای آلومینیومی از تلورانسهای ابعادی استاندارد شدهای که توسط سازمانهایی مانند ASTM (انجمن تست و مواد آمریکا) و EN (کمیته اروپایی استانداردسازی) تعیین شده است، پیروی میکند.
بیشتر پروفیل های آلومینیومی صنعتی نیاز به ساخت پس از اکستروژن دارند، از جمله برش به طول های دقیق، سوراخ کاری، فرز، ضربه زدن، خم شدن، و اتصال قبل از نصب در مجموعه های نهایی.
اکستروژن های آلومینیومی را می توان با استفاده از بست های مکانیکی، اتصال چسب سازه ای یا روش های جوشکاری حرارتی به هم وصل کرد.
برای کمک به مهندسان طراح و مدیران خرید در انتخاب ترکیب بهینه آلیاژ، مزاج و پایان، ماتریس زیر مشخصات پروفایل توصیه شده برای بخشهای صنعتی اصلی را برجسته میکند.
| بخش برنامه | برنامه خاص | آلیاژ و مزاج توصیه شده | تکمیل سطح اولیه | درایور مهندسی کلید |
|---|---|---|---|---|
| ساختمان معماری | قاب پنجره ها، درها، دیوارهای پرده، ویترین مغازه ها | 6063-T5 / 6063-T6 | آنودایز (15-25 میلی متر) / پوشش پودری / PVDF | زیبایی شناسی برتر، هندسه توخالی پیچیده، مقاومت در برابر خوردگی |
| انرژی خورشیدی و تجدیدپذیر | قاب های نصب پنل خورشیدی، ریل ردیاب | 6005A-T6 / 6061-T6 | آنودایز شفاف (10-15 میلی متر) | نسبت استحکام به وزن بالا، مقاومت در برابر بار باد، مونتاژ میدان سریع |
| خودرو و EV | قاب محفظه باتری، تیرهای تصادف، ریل سقف | 6061-T6 / 6005A-T6 | تبدیل بدون کرومات / پوشش الکترونیکی | جذب انرژی ضربه، استحکام تسلیم بالا، جوش پذیری |
| اتوماسیون صنعتی | قاب بندی مدولار T-slot، راهنماهای نوار نقاله، دروازه های رباتیک | 6063-T6 / 6061-T6 | آنودایز شفاف | تحمل ابعادی دقیق، مقاومت در برابر خراش سطح، استحکام ساختاری |
| الکترونیک و تهویه مطبوع | سینک های حرارتی LED، محفظه های اینورتر، مبدل های حرارتی | 6063-T5 | آنودایز / الکتروفورز | هدایت حرارتی بالا (1200 W/m K)، قابلیت اکسترودپذیری باله نازک خوب |
| حمل و نقل و دریایی | کف بدنه کامیون، راهروهای قایق، چارچوب های داخلی راه آهن | 6061-T6 / 6005A-T6 | پوشش پودری درجه دریایی / آنودایز شده | مقاومت در برابر خوردگی در محیط های کلرید، استحکام خستگی پویا |
تفاوت اصلی در ترکیب شیمیایی، استحکام و عملکرد تکمیل سطح نهفته است. 6061 حاوی سطوح بالاتری از منیزیم و سیلیکون به همراه مس و کروم اضافه شده است. این باعث می شود 6061-T6 تقریباً 30 تا 40 درصد قوی تر از 6063-T6 باشد و آن را برای کاربردهای سازه ای با بارهای سنگین ایده آل می کند. در مقابل، 6063 دارای یک ترکیب تمیزتر با محتوای مس کم است که قابلیت اکسترودپذیری استثنایی را در اشکال پیچیده یا دیواره نازک ارائه میکند و سطح آنودایز برتر را برای کاربردهای معماری ایجاد میکند.
آلومینیوم 6063 تقریباً حاوی مس و مقدار کم آهن نیست و به آن اجازه میدهد در هنگام پردازش الکترولیتی یک فیلم اکسید آندی بسیار یکنواخت، شفاف و روشن تشکیل دهد. 6061 حاوی مس (0.15 تا 0.40 درصد) و کروم است که ذرات فاز ریز تشکیل دهنده را تشکیل می دهد که نور را پراکنده می کند و در نتیجه بعد از آندایز کردن ظاهری کمی تیره تر، خاکستری یا خالدار پیدا می کند. برای اجزای معماری بصری، 6063 قوام سطح و درخشندگی رنگ را ارائه می دهد.
نامگذاری دما نشان دهنده عملیات حرارتی و پردازش مکانیکی اعمال شده روی پروفیل آلومینیومی است. به عنوان مثال، مزاج T4 استحکام متوسطی را با شکلپذیری بالا ارائه میکند و آن را برای پروفیلهایی که نیاز به خمش سرد پس از اکستروژن دارند، مناسب میکند. مزاج T5 با خاموش کردن هوا در پرس اکستروژن و به دنبال آن پیری مصنوعی تولید میشود و استحکام و ثبات ابعادی خوبی با حداقل اعوجاج حرارتی ارائه میکند. مزاج T6 شامل خاموش کردن تهاجمی آب و پیری مصنوعی طولانی است که حداکثر استحکام کششی و سختی را برای سازه های باربر به دست می آورد.
بله، اکستروژنهای آلومینیومی میتوانند جایگزین فولاد سازهای در بسیاری از کاربردهای باربر شوند و کاهش وزن تقریباً 60 درصدی را ارائه دهند. در حالی که آلومینیوم تقریباً یک سوم چگالی و مدول الاستیک فولاد (68.9 گیگا پاسکال در مقابل 200 گیگا پاسکال) دارد، مهندسان سازه می توانند سختی کمتری را با افزایش عمق مقطع پروفیل و بهینه سازی گشتاور اینرسی مقطع جبران کنند. آلومینیوم همچنین مقاومت در برابر خوردگی طبیعی را فراهم می کند و هزینه های نگهداری طولانی مدت مرتبط با حفاظت از زنگ فولاد را کاهش می دهد.
تاب خوردگی و پیچش معمولاً ناشی از سرعت جریان ناهموار فلز از طریق زمین قالب اکستروژن، خنک شدن غیریکنواخت در سطح مقطع نامتقارن در هنگام خروج پروفیل از قالب، یا کاهش تنش ناهموار در طول کشش است. طراحی پروفیل هایی با ضخامت دیواره یکنواخت، تقارن مقطعی متعادل، و شعاع های انتقال مناسب به اطمینان از جریان یکنواخت مواد و خنک شدن یکنواخت کمک می کند و تلورانس های صافی ابعادی را حفظ می کند.

تلفن
+86-021-5788 5585
+86-133 8191 2789
ایمیل
آدرس
پلاک 218، جاده Zhongde، شهر Xiaokunshan، منطقه Songjiang، شانگهای، چین
رسانه ها