هسائو هسائو هسائو هسائو هسائو
هسائو هسائو هسائو هسائو
وقتی یک ماشین ساز در مورد نقطه ذوب آلومینیوم می پرسد، معمولاً قصد ذوب چیزی را ندارند. آنها نقشه جوشکاری را بررسی میکنند، یک محفظه دایکاست را مشخص میکنند، یا تأیید میکنند که یک قاب پروفیل اکسترود شده میتواند نزدیک یک منبع گرما قرار گیرد. پاسخ ساده است: آلومینیوم خالص در ذوب می شود 660.32 درجه سانتی گراد ، یا 933.47 K / 1220.58 درجه فارنهایت. همه چیز فراتر از این مقدار به درجه آلیاژ، شرایط گرمایش و فرآیند مورد استفاده بستگی دارد.
این عدد فراتر از یک پاسخ ساده است: تصمیم میگیرد که آیا یک قطعه باید ریختهگری، اکسترود، جوش یا ماشین کاری شود، و توضیح میدهد که چرا آلومینیوم در کارگاه متفاوت از فولاد رفتار میکند. بخش های زیر مقدار مرجع، نحوه گسترش آلیاژها به محدوده ذوب و نحوه اعمال این اطلاعات در تولید واقعی را پوشش می دهد.
آلومینیوم یکی از کمترین نقطه ذوب را در بین فلزات ساختاری رایج دارد. مقدار مرجع پذیرفته شده برای آلومینیوم خالص:
این مقدار بر روی آلومینیوم با خلوص حدود 99.996 درصد اندازه گیری می شود. این یک نقطه ذوب واقعی در مفهوم ترمودینامیکی است: در دمای 660.32 درجه سانتیگراد فاز جامد و مایع در تعادل هستند و گرمای اضافی آلومینیوم جامد را بدون تغییر دما به مایع تبدیل می کند. گریدهای تجاری با خلوص، آلیاژهای ریختهگری و آلیاژهای فرفورژه رفتار متفاوتی دارند زیرا ناخالصیها و افزودههای عمدی انتقال را در یک محدوده دما گسترش میدهند.
تقریباً هر فرآیند تولید آلومینیوم نسبت به نقطه ذوب قرار می گیرد. ریخته گری در بالای آن کار می کند، اکستروژن در زیر آن کار می کند و جوشکاری به صورت محلی از آن عبور می کند. دانستن اینکه فرآیند شما در کجا قرار می گیرد، از رایج ترین شکست های کیفیت جلوگیری می کند.
ریخته گری تنها فرآیند اصلی است که به طور کامل از نقطه ذوب عبور می کند. آلیاژهای دایکاست بین تقریباً 680 درجه سانتیگراد تا 740 درجه سانتیگراد نگه داشته می شوند، بنابراین فلز به اندازه کافی گرمای فوق العاده برای پر کردن بخش های نازک قالب قبل از انجماد دارد. مایع مایع به ریخته گری می گوید که چه مقدار سوپرهیت در دسترس است. Solidus به آنها می گوید که چه زمانی قالب ریخته گری به اندازه کافی پایدار است که خارج شود. گرانش و ریخته گری شن و ماسه از منطق یکسانی در دماهای کمی متفاوت پیروی می کنند.
جوشکاری ناحیه کوچکی را بالاتر از نقطه ذوب گرم می کند، اما آلومینیوم این کار را سخت تر از آنچه دما به تنهایی نشان می دهد، می کند. هر سطح آلومینیومی حامل یک لایه اکسید نازک است که تقریباً در دمای 2072 درجه سانتیگراد ذوب می شود، بنابراین پوسته اکسید جامد می ماند در حالی که فلز پایه زیر قبلاً مذاب است. به همین دلیل است که جوشکاری TIG و MIG به جریان متناوب و عملکرد تمیزکننده اکسید متکی است و چرا آمادهسازی ضعیف منجر به درج شدن اکسید و تخلخل میشود. آلومینیوم همچنین قبل از ذوب شدن هیچ هشدار بصری نمی دهد: مانند فولاد قرمز نمی درخشد، بنابراین یک حوضچه جوش بیش از حد گرم می تواند بدون هیچ سیگنال آشکاری فرو بریزد.
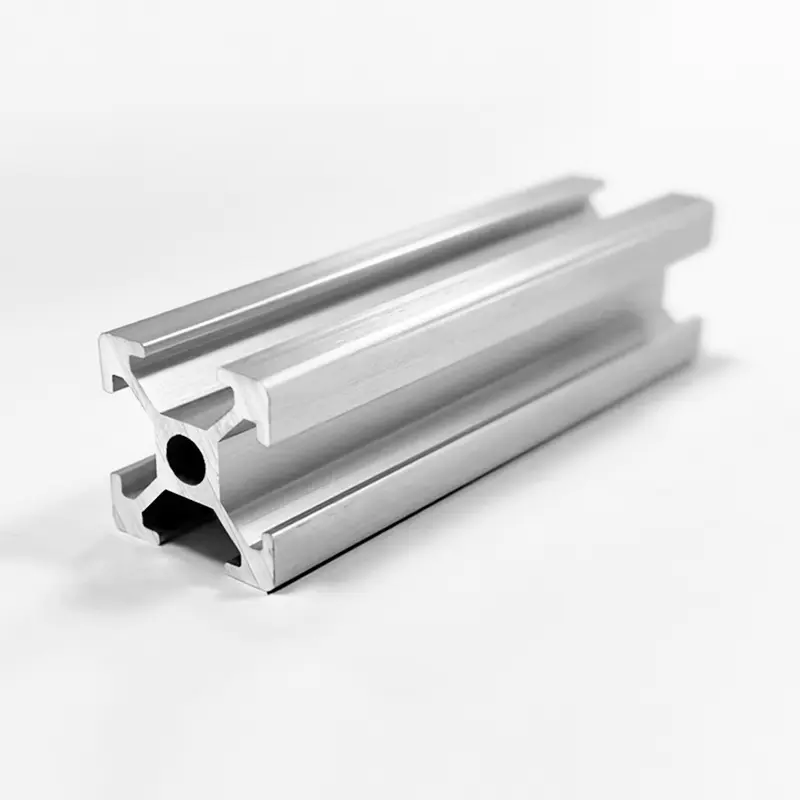
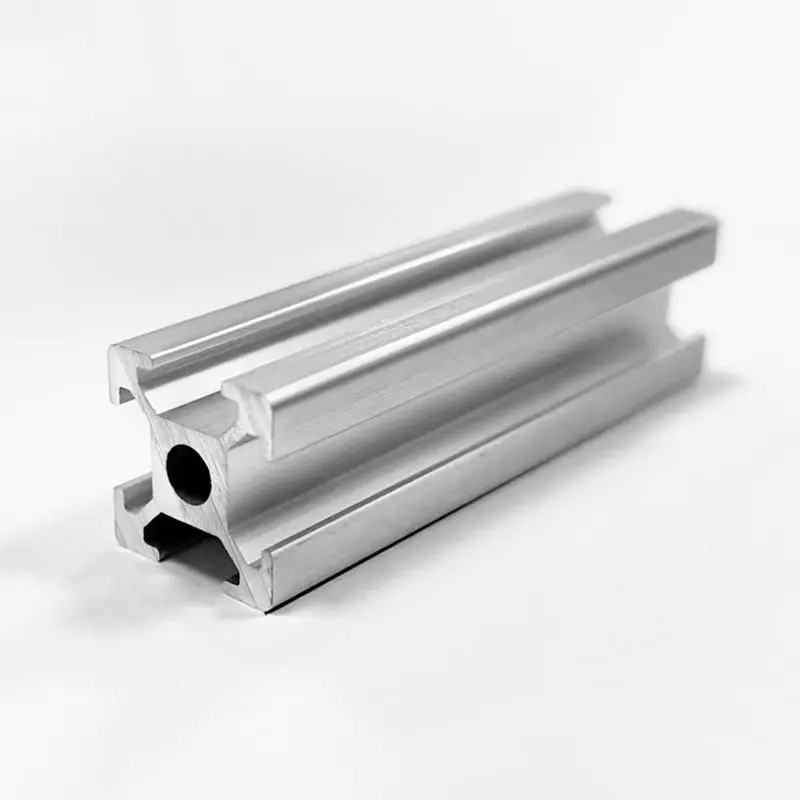
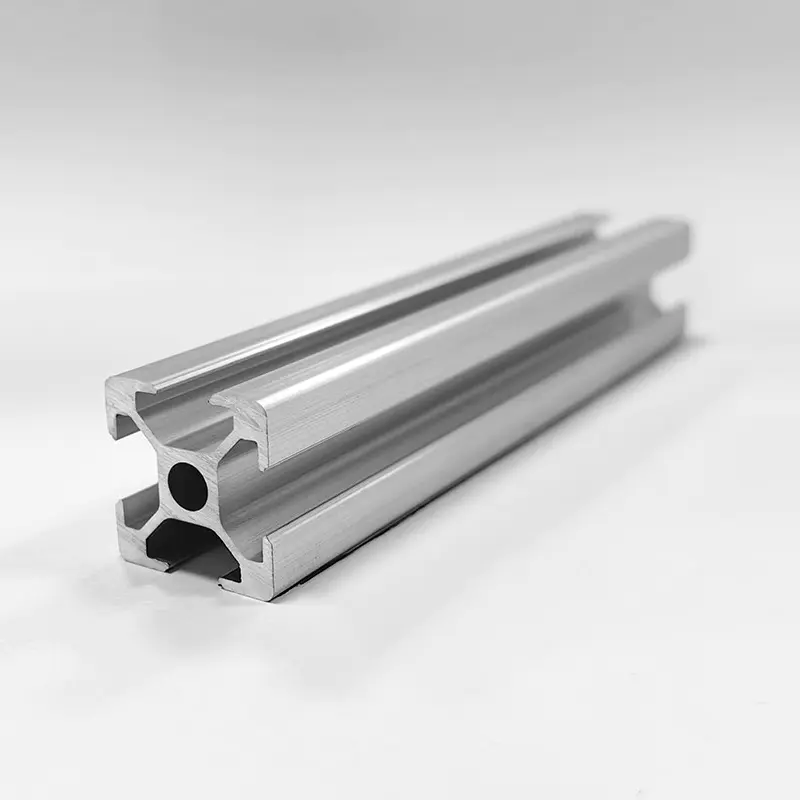
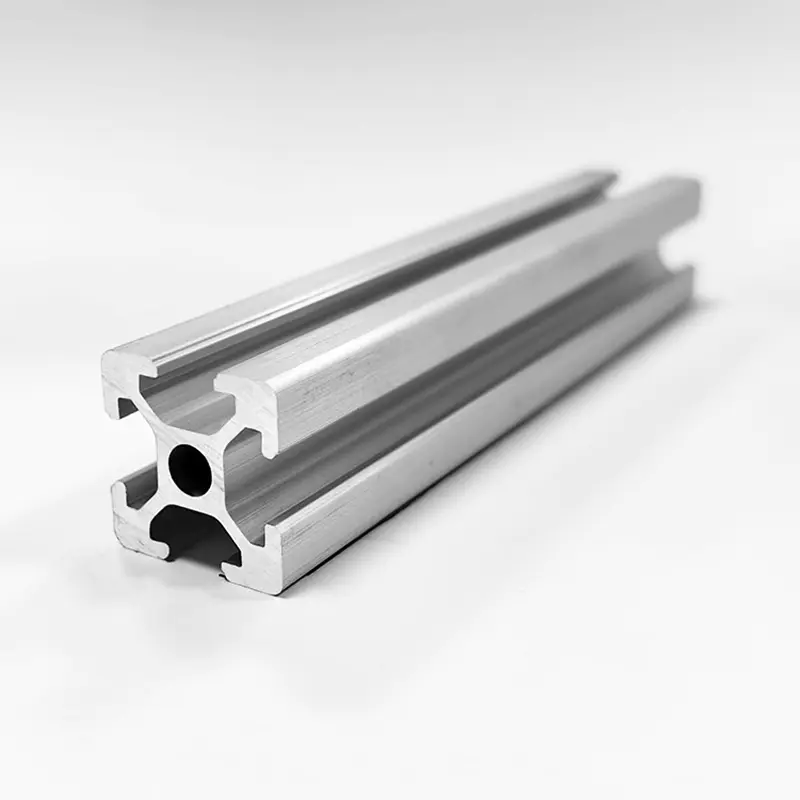
اکستروژن عمداً فلز را در حالت جامد نگه می دارد. بیلت های آلیاژهای 6xxx تقریباً در دمای 450-500 درجه سانتیگراد، بسیار پایین تر از جامد، از قبل گرم می شوند، بنابراین مواد نرم و پلاستیک می شوند اما هرگز تا حدی مذاب نمی شوند. این همان چیزی است که به مقاطع پیچیده اجازه می دهد تا در حالی که تلورانس های محکمی دارند، از داخل یک قالب عبور داده شوند. به عنوان تولید کننده از پروفیل های اکستروژن آلومینیوم صنعتی ما دمای بیلت را به عنوان یکی از کنترلشدهترین پارامترها در پرس در نظر میگیریم: خیلی سرد و پارگی پروفیل، خیلی گرم و کیفیت سطح پایین میآید، و در جامدادی بخش شروع به ترک خوردن میکند. برای بخش های قاب بندی استاندارد مانند ما پروفیل های اکستروژن آلومینیومی T-slot سری 2020 ، پیش گرمای پایدار سطح مقطع را از اولین متر تا آخرین متر دقیق نگه می دارد.
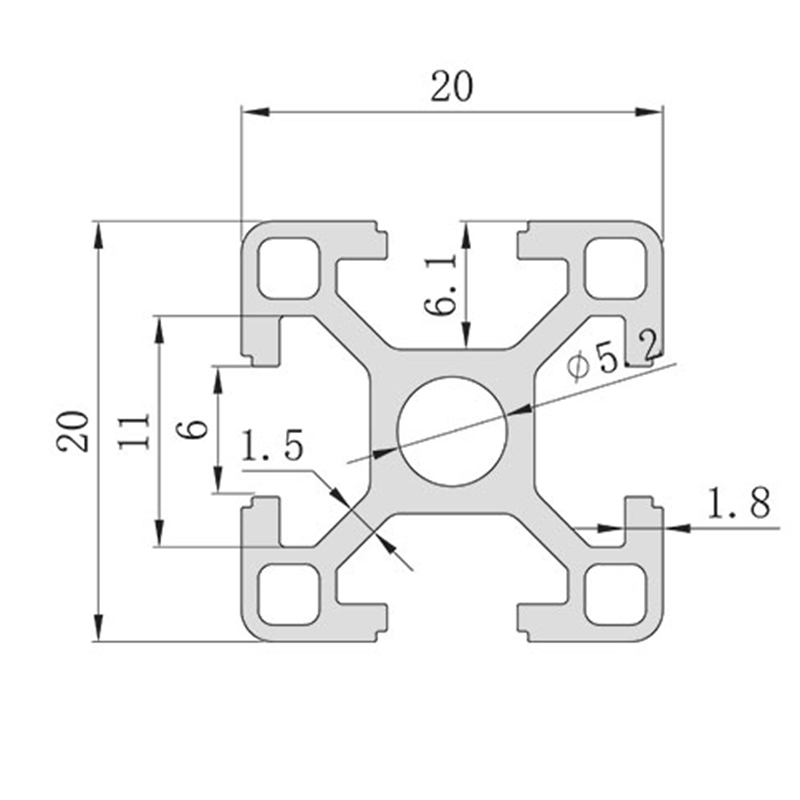 مشخصات اکستروژن آلومینیوم سری OEM 2020 با طراحی شیار t 6 میلی متری تامین کنندگان، Com شرکت فناوری صنعت آلومینیوم شانگهای Huishuo با مسئولیت محدود پروفیل اکستروژن آلومینیوم سری 2020 چین با طراحی اسلات تی 6 میلی متری ... مشاهده محصول →
آلومینیوم خالص در یک دمای تند ذوب می شود. به محض اضافه شدن عناصر آلیاژی، انتقال به یک محدوده گسترش می یابد. را solidus بالاترین دمایی است که در آن آلیاژ هنوز کاملاً جامد است. را مایع پایین ترین دمایی است که در آن کاملاً مایع است. بین این دو فاز جامد و مایع با هم وجود دارند که در ریخته گری طبیعی است اما در عملیات حرارتی و جوشکاری خطرناک است.
| آلیاژ | خلق و خوی | سولیدوس (درجه سانتیگراد) | مایع (درجه سانتیگراد) | کاربرد معمولی |
|---|---|---|---|---|
| 6063 | T5 / T6 | 615 | 655 | پروفیل های اکسترود شده، قاب ها، مقاطع معماری |
| 6061 | T6 | 582 | 652 | بخش های سازه، مجموعه های جوش داده شده |
| 5052 | H32 | 607 | 649 | پانل های دریایی، ورق کاری |
| 7075 | T6 | 477 | 635 | قطعات هوافضا با مقاومت بالا |
| A356 | بازیگران T6 | 574 | 610 | چرخ های ریخته گری، محفظه پمپ |
به گسترش توجه کنید: 6061 در حال حاضر تا حدی در دمای بالای 582 درجه سانتیگراد مذاب است، حتی اگر تا دمای 652 درجه سانتیگراد کاملاً مایع نباشد. قالب های اکستروژن در زیر جامدادی باقی می مانند تا از ترک خوردن داغ جلوگیری کنند. در عملیات حرارتی، بیش از حد جامد باعث ذوب اولیه می شود که به طور دائم خواص مکانیکی قطعه را از بین می برد.
چندین متغیر دنیای واقعی نحوه رفتار نقطه ذوب نظری در طبقه مغازه را تغییر می دهند.
سیلیکون و مس دامنه ذوب را بیش از هر افزودنی رایج دیگر کاهش می دهند. یوتکتیک آلومینیوم-سیلیکون در دمای حدود 577 درجه سانتیگراد با تقریباً 12.6 درصد سیلیکون قرار می گیرد، به همین دلیل است که اکثر آلیاژهای ریخته گری در دماهایی که آلیاژهای فرفورژه هنوز جامد هستند، قابل کار می مانند. همانطور که ردیف 7075 در جدول 1 نشان می دهد، منیزیم و روی نیز جامد را کاهش می دهند. بنابراین انتخاب آلیاژ از انتخاب فرآیند جدایی ناپذیر است.
آلومینیوم با خلوص 99.99 درصد در کسری از درجه حرارت 660.32 درجه سانتیگراد ذوب می شود. درجه خلوص تجاری 99.5-99.8 درصد حاوی آهن و سیلیکون است که انتقال را چند درجه افزایش می دهد. برای اکثر کارهای سازه ای تفاوت ناچیز است، اما برای لحیم کاری و ریخته گری دقیق، انتخاب پرکننده و زمان خیساندن را تغییر می دهد.
اکسید آلومینیوم تقریباً در دمای 2072 درجه سانتیگراد ذوب می شود که تقریباً سه برابر بیشتر از فلز زیر آن است. در حین جوشکاری و لحیم کاری، لایه باید شکسته یا جدا شود، در غیر این صورت فلز مذاب نمی تواند اتصال را خیس کند. در حین ذوب برای ریختهگری، پوست اکسید روی آن شناور میشود و میتوان آن را تمیز کرد، اما در صورت هم زدن در مذاب، گاز و اجزاء را نیز به دام میاندازد. لایه اکسید نقطه ذوب فلز را تغییر نمی دهد، اما دلیل اصلی سخت تر بودن آلومینیوم نسبت به فولاد است.
برای مقاصد مهندسی، نه فشار و نه نرخ گرمایش اثر عملی بر نقطه ذوب آلومینیوم ندارند. اثرات فشار فقط در تحقیقات تخصصی فشار بالا ظاهر می شود، و نرخ گرمایش بر میزان دقت شما بر مشاهده گذار تأثیر می گذارد، نه خود مقدار تعادل. به برگه اطلاعات مواد اعتماد کنید، نه به قرائت دماسنج.
برای یک قاب پروفیل آلومینیومی نقطه ذوب تقریبا هرگز حد طراحی نیست. فریم ها در برابر انحراف، استحکام تسلیم و سختی اتصالات طراحی شده اند، نه ذوب. دما هنوز از دو جهت مهم است.
اولاً، سرویس مداوم بالای 250 تا 300 درجه سانتیگراد، مزاج استاندارد 6xxx را مدتها قبل از ذوب شدن نرم می کند: اثرات پیری معکوس می شود، قدرت کاهش می یابد و مفاصل بسته می توانند خزش کنند. دوم، هر گونه جوشکاری یا لحیم کاری که روی یک قاب انجام می شود، ذوب موضعی را معرفی می کند که ناحیه متاثر از گرما را بازپخت می کند. اگر یک قاب ماشین باید بار را در نزدیکی یک اتصال جوش داده شده حمل کند، پس از جوشکاری مجددا کهنه شود یا اتصال را دوباره طراحی کنید.
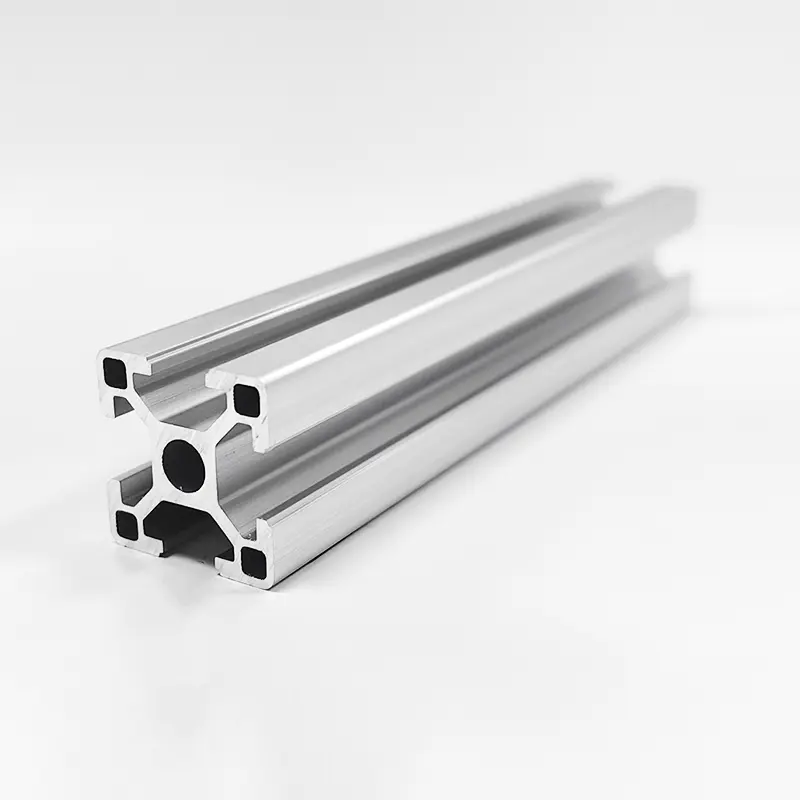
برای سازه های باربر با بارهای ارتعاشی یا نقطه ای، مدول الاستیک پایین آلومینیوم به این معنی است که سفتی مقطع کار را انجام می دهد. ما اغلب مقاطع دیواری سنگین تری مانند پروفیل های آلومینیومی باربر ضخیم شده 4040 اسلات T به جای جبران با آلیاژهای قوی تر، زیرا قاب بدون تغییر رفتار جوشکاری یا ویژگی های ذوب سفت تر می شود. وقتی کلاسهای سری و بار را مقایسه میکنید، یک راهنمای مهندسی عملی به سیستم های اکستروژن آلومینیومی T-slot نسبت به بررسی مجدد دمای ذوب در زمان طراحی صرفه جویی می کند.
 OEM HS-8-4040B ضخیم شده باربر T-Slot 4040 پروفیل آلومینیومی، 2.5 میلی متر دیوار T Shanghai Huishuo Aluminum Industry Technology Co., Ltd. در چین عمده فروشی HS-8-4040B ضخیم شده باربردار T-Slot 4040 پروفیل آلومینیومی... مشاهده محصول →
| فلز | نقطه ذوب (درجه سانتیگراد) | نقطه ذوب (°F) | مقایسه با آلومینیوم |
|---|---|---|---|
| روی | 419.5 | 787 | پایین تر؛ از فولاد به عنوان یک پوشش گالوانیزه محافظت می کند |
| منیزیم | 650 | 1202 | مشابه؛ در ریخته گری های سبک وزن استفاده می شود |
| آلومینیوم (خالص) | 660.3 | 1220.6 | مرجع |
| برنج (معمولی) | 900-940 | 1650-1720 | بالاتر؛ ریخته گری و ماشین کاری سخت تر است |
| مس | 1084.6 | 1984 | بسیار بالاتر؛ هدایت عالی |
| فولاد ضد زنگ | 1400-1450 | 2550-2640 | بسیار بالاتر؛ سرویس با دمای بالا |
| فولاد ملایم | 1370-1510 | 2500-2750 | بسیار بالاتر؛ پیش فرض ساختاری |
مهمترین پیامد آن اقتصادی است. محدوده ذوب متوسط آلومینیوم دقیقاً همان چیزی است که اکستروژن و ریخته گری را سریع و مقرون به صرفه می کند. فولاد و فولاد ضد زنگ برای ذوب شدن و شکلگیری به انرژی بسیار بیشتری نیاز دارند، به همین دلیل است که کارهای ساختاری سنگین همچنان به نفع فولاد است در حالی که قابهای سبک، محفظهها و اجزای گرما به نفع آلومینیوم هستند. همان محدودیت دما به این معنی است که آلومینیوم در دمای بالای 300 درجه سانتیگراد در سرویس مستمر جایی ندارد: ذوب نمی شود، اما تحت بارگذاری حالت خزش را از دست می دهد.
نقطه ذوب را در دفتر طراحی و نه تنها در کوره کار کنید:
در تاسیسات تولید ما، نقطه ذوب تعیین می کند که یک قطعه چگونه ساخته شود، نه اینکه بتوان آن را ساخت. اگر یک هندسه باید ریختهگری شود، آن را از مایع با پارامترهای کنترلشده خنک میکنیم. اگر باید جوش داده شود، ما ورودی گرمای محلی را مدیریت می کنیم. اگر باید ماشین کاری شود، اعمال می کنیم پردازش آلومینیوم CNC با تغذیه کنترل شده، سرعت، و جریان خنک کننده.
 عمده فروشی CNC کارخانه پردازش آلومینیوم، تولید کنندگان شرکت فناوری صنعت آلومینیوم شانگهای Huishuo با مسئولیت محدود تولید کننده پردازش آلومینیوم CNC چین و پردازش آلومینیوم CNC است. مشاهده محصول →
دانستن اینکه آلومینیوم خالص در دمای 660.32 درجه سانتیگراد ذوب می شود، بخش آسانی است. سوال مهندسی واقعی این است که کدام آلیاژ، کدام فرآیند و کدام پنجره دما قطعه مورد نیاز را تولید می کند. با سری های آلیاژی شروع کنید، Solidus و liquidus را بررسی کنید و اجازه دهید روند ادامه یابد.

تلفن
+86-021-5788 5585
+86-133 8191 2789
ایمیل
آدرس
پلاک 218، جاده Zhongde، شهر Xiaokunshan، منطقه Songjiang، شانگهای، چین
رسانه ها